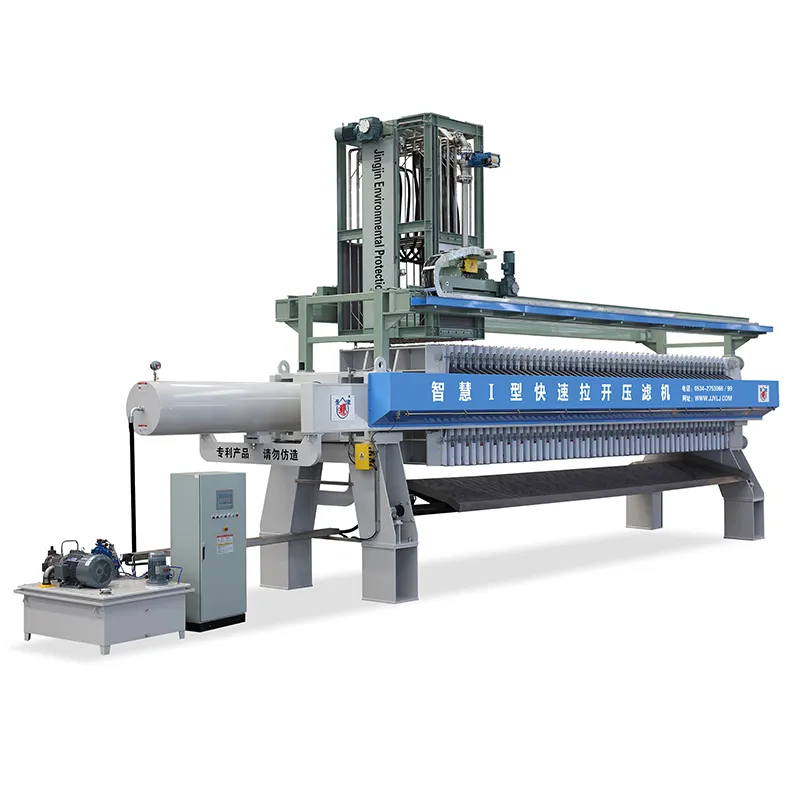
ຂະບວນການຂອງແຜ່ນແລະການກັ່ນຕອງກອບ ຜູ້ຜະລິດແບ່ງອອກເປັນຂັ້ນຕອນການປຸງແຕ່ງຫຼາຍຂັ້ນຕອນສໍາລັບຂະບວນການປຸງແຕ່ງທັງຫມົດ. ມັນບໍ່ສາມາດຖືກຕັດສິນພຽງແຕ່ຈາກການປຸງແຕ່ງຂອງພື້ນຜິວທີ່ແນ່ນອນຫຼືລັກສະນະຂອງຂະບວນການສະເພາະໃດຫນຶ່ງ. ສໍາລັບຕົວຢ່າງ, ການອ້າງອີງຕໍາແຫນ່ງຂອງ workpiece ຕ້ອງໄດ້ຮັບການປຸງແຕ່ງຢ່າງຖືກຕ້ອງຫຼາຍໃນຂັ້ນຕອນຂອງການເຄິ່ງສໍາເລັດຮູບຫຼືແມ້ກະທັ້ງຂັ້ນຕອນຂອງການ roughing, ແລະມັນເປັນເລື່ອງທໍາມະດາທີ່ຈະຈັດບາງຂະບວນການ roughing ເຊັ່ນການເຈາະໃນຂັ້ນຕອນຂອງການສໍາເລັດຮູບ.
ພະແນກຂະບວນການ
ຄວາມເຂັ້ມຂົ້ນຂອງຂະບວນການຂອງຜູ້ຜະລິດແຜ່ນແລະກອບການກັ່ນຕອງຫມາຍຄວາມວ່າການປຸງແຕ່ງຂອງພາກສ່ວນແມ່ນເຂັ້ມຂຸ້ນໃນຂະບວນການຈໍານວນຫນ້ອຍ, ແຕ່ເນື້ອໃນການປຸງແຕ່ງຂອງແຕ່ລະຂະບວນການແມ່ນຂ້ອນຂ້າງໃຫຍ່; ຂະບວນການແບ່ງຂັ້ນຄຸ້ມຄອງແມ່ນກົງກັນຂ້າມ. ຈໍານວນຂອງຂະບວນການໃນຂະບວນການທັງຫມົດແມ່ນຂະຫນາດໃຫຍ່, ແຕ່ເນື້ອໃນການປຸງແຕ່ງຂອງແຕ່ລະຂະບວນການແມ່ນຂ້ອນຂ້າງນ້ອຍ.
ກົດການກັ່ນຕອງມີລັກສະນະຂອງຂະບວນການເຂັ້ມຂຸ້ນ.
① ມັນເອື້ອອໍານວຍໃຫ້ແກ່ການນໍາໃຊ້ອຸປະກອນພິເສດທີ່ມີຜົນຜະລິດສູງແລະອຸປະກອນຂະບວນການເຊັ່ນ: ການນໍາໃຊ້ມີດຫຼາຍແລະຫຼາຍແຂບ, ເຄື່ອງມືເຄື່ອງຈັກຫຼາຍແກນ, ເຄື່ອງມືເຄື່ອງຈັກ CNC ແລະສູນເຄື່ອງຈັກ, ດັ່ງນັ້ນການປັບປຸງຜົນຜະລິດຢ່າງຫຼວງຫຼາຍ.
②ຈໍານວນຂອງຂະບວນການແມ່ນຫຼຸດລົງແລະເສັ້ນທາງຂະບວນການແມ່ນສັ້ນ, ດັ່ງນັ້ນ simplifying ການວາງແຜນການຜະລິດແລະອົງການຈັດຕັ້ງການຜະລິດ.
[621964] ③ຈໍານວນຂອງອຸປະກອນແມ່ນຫຼຸດລົງ, ແລະຈໍານວນຂອງພະນັກງານປະຕິບັດການແລະພື້ນທີ່ການຜະລິດແມ່ນຫຼຸດລົງທີ່ສອດຄ້ອງກັນ.④ ມັນຊ່ວຍຫຼຸດຜ່ອນຈໍານວນການຕິດຕັ້ງ workpiece, ບໍ່ພຽງແຕ່ເຮັດໃຫ້ໄລຍະເວລາການຊ່ວຍສັ້ນ, ແຕ່ຍັງສາມາດປະມວນຜົນພື້ນຜິວຫຼາຍໃນການຕິດຕັ້ງດຽວ, ແລະມັນຍັງງ່າຍທີ່ຈະຮັບປະກັນຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງທີ່ກ່ຽວຂ້ອງຂອງຫນ້າດິນເຫຼົ່ານີ້.
⑤ອຸປະກອນພິເສດແລະອຸປະກອນຂະບວນການແມ່ນສະລັບສັບຊ້ອນ, ວຽກງານການກະກຽມການຜະລິດແລະການລົງທຶນແມ່ນຂ້ອນຂ້າງໃຫຍ່, ໂດຍສະເພາະແມ່ນການປ່ຽນຜະລິດຕະພັນໃຫມ່ແມ່ນມີຄວາມຫຍຸ້ງຍາກ.
ຄຸນລັກສະນະຂອງຜູ້ຜະລິດຕົວກອງແຜ່ນແລະກອບແມ່ນຂະບວນການກະຈາຍ.
①ໂຄງສ້າງຂອງອຸປະກອນແລະອຸປະກອນຂະບວນການແມ່ນຂ້ອນຂ້າງງ່າຍດາຍ, ງ່າຍທີ່ຈະປັບ, ແລະຮຽກຮ້ອງໃຫ້ມີລະດັບວິຊາການຕ່ໍາຂອງພະນັກງານ.
② ຈໍານວນການຕັດທີ່ເອື້ອອໍານວຍຫຼາຍສາມາດຖືກນໍາໃຊ້ເພື່ອຫຼຸດຜ່ອນເວລາ maneuvering.
③ ປັບຕົວເຂົ້າກັບການປ່ຽນແປງຂອງຜະລິດຕະພັນການຜະລິດໄດ້ຢ່າງງ່າຍດາຍ.
④ ມີອຸປະກອນຈໍານວນຫລາຍ, ຜູ້ປະກອບການຈໍານວນຫຼາຍ, ແລະພື້ນທີ່ການຜະລິດຂະຫນາດໃຫຍ່ຖືກຄອບຄອງ.
ຄວາມເຂັ້ມຂຸ້ນຂອງຂະບວນການແລະການກະຈາຍຂອງຂະບວນການມີລັກສະນະຂອງຕົນເອງ. ເມື່ອສ້າງເສັ້ນທາງຂະບວນການ, ບໍ່ວ່າຈະເປັນຂະບວນການລວມສູນຫຼືການກະຈາຍ, ນັ້ນແມ່ນ, ບໍ່ວ່າຈະເປັນຈໍານວນຂະບວນການຂະຫນາດໃຫຍ່ຫຼືຂະຫນາດນ້ອຍ, ສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບຂະຫນາດການຜະລິດແລະລັກສະນະໂຄງສ້າງແລະຂໍ້ກໍານົດດ້ານວິຊາການຂອງພາກສ່ວນຕ່າງໆ. ພາຍໃຕ້ສະຖານະການປົກກະຕິ, ເມື່ອຊິ້ນດຽວຖືກຜະລິດເປັນຊຸດນ້ອຍໆ, ຂະບວນການສ່ວນຫຼາຍແມ່ນເຂັ້ມຂຸ້ນ. ເມື່ອຜະລິດໃນປະລິມານຫຼາຍ, ເຄື່ອງມືເຄື່ອງຈັກທີ່ມີປະສິດທິພາບສູງເຊັ່ນ: ມີດແລະເຄື່ອງມືເຄື່ອງຈັກຫຼາຍແກນສາມາດຖືກນໍາໃຊ້ເພື່ອສູນກາງຂະບວນການ, ຫຼືຂະບວນການສາມາດກະແຈກກະຈາຍແລະຈັດລຽງເຂົ້າໄປໃນການຜະລິດສາຍປະກອບ. ແນວໂນ້ມການພັດທະນາໃນປະຈຸບັນມີແນວໂນ້ມໄປສູ່ຄວາມເຂັ້ມຂຸ້ນຂອງຂະບວນການ.